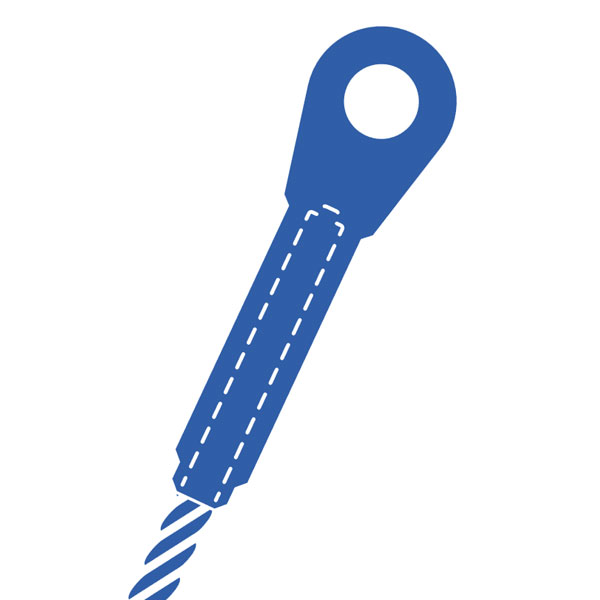
Опрессовка наконечника «Терминал» на канате — это технология создания прочного, долговечного и устойчивого к агрессивным условиям концевого соединения. Суть метода в том, что специальную втулку (сам «Терминал») надевают на подготовленный конец каната и деформируют гидравлическим или ручным прессом. Металл втулки заполняет промежутки между прядями каната, формируя жёсткое механическое и фрикционное сцепление. В результате получается соединение, которое выдерживает значительные нагрузки и долго служит даже в суровых портовых условиях.
Где применяется
Такие соединения востребованы в портовой инфраструктуре и смежных областях:
- при изготовлении и ремонте грузовых стропов, чалок, такелажных приспособлений для погрузки-разгрузки судов;
- в системах швартовки и крепления грузов на причалах и платформах;
- в оборудовании портовых кранов, лебёдок, буксирных линий;
- при монтаже временных или постоянных такелажных схем на территории порта.
Ключевые преимущества для портовой среды
- Высокая прочность. При правильном выполнении опрессовки прочность соединения достигает 90–95% от разрывной нагрузки самого каната.
- Коррозионная стойкость. Для портовых задач подбирают «Терминалы» из специальных материалов — например, нержавеющей стали марок AISI 316 или А4. Они отлично противостоят солёной воде и химически активным средам.
- Устойчивость к динамическим нагрузкам. Соединение не ослабевает под воздействием вибраций, рывков и переменных нагрузок, что критично для портовой техники.
- Надёжность в сложных условиях. Конструкция минимизирует риск выскальзывания каната даже при длительном воздействии влаги и загрязнений.
- Стандартизированность. Использование готовых решений упрощает проектирование и монтаж, снижает зависимость от квалификации персонала на объекте.
Как проходит процесс и на что обратить внимание
Чтобы соединение получилось качественным, важно соблюсти технологию:
- Подготовка. Конец каната аккуратно распускают на определённую длину (зависит от типа наконечника), очищают от грязи, ржавчины и старой смазки.
- Подбор. Критически важно, чтобы диаметр втулки точно соответствовал диаметру каната. Несоответствие снижает прочность и может привести к аварии. Также учитывают тип свивки каната и условия эксплуатации.
- Опрессовка. Втулку надевают на расплетённый конец и сжимают прессом. Давление должно быть достаточным, чтобы втулка плотно охватила все пряди. Часто требуется несколько последовательных обжимов по длине втулки для равномерного распределения давления.
- Контроль. После опрессовки проводят визуальный осмотр: втулка должна иметь равномерную деформацию без трещин и заусенцев. Допустимая норма деформации (например, 25–40% от исходного диаметра втулки) указывается в технической документации производителя. Дополнительно можно выполнить пробное натяжение.
- Маркировка. Для отслеживания периодичности осмотров на соединение наносят маркировку (дату, инициалы монтажника).
Типичные ошибки и как их избежать
- Неправильный подбор наконечника под канат.
- Неравномерное давление при опрессовке.
- Недостаточная подготовка конца каната (остатки смазки, загрязнения).
- Попытка повторно использовать деформированную втулку — она теряет упругость.
В итоге опрессовка «Терминалом» даёт портовым службам готовое, проверенное решение для ответственных такелажных задач.